AE-1000
- 研削プロセスの精密な監視
- 迅速で自動的な砥石送り
- 生産性を最大20%向上
- ギャップタイムの排除によりサイクルタイムを短縮
- 幅広い種類の研削盤に対応
- 多様な環境に対応するセンサーオプション
- 衝突、損傷、けがを防止
- ホイールドレッシング品質の監視を自動化
- 簡単なCNC/PLCインターフェース。ファームウェア更新にはUSB 2.0通信を使用
- 世界クラスかつ世界規模のカスタマーサービスによるサポート
- すべてのSBS設置環境および付属品に対応
- CNCマシンでホイールをゼロ位置に再配置可能
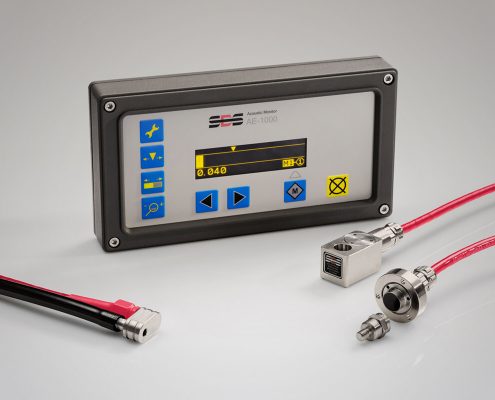
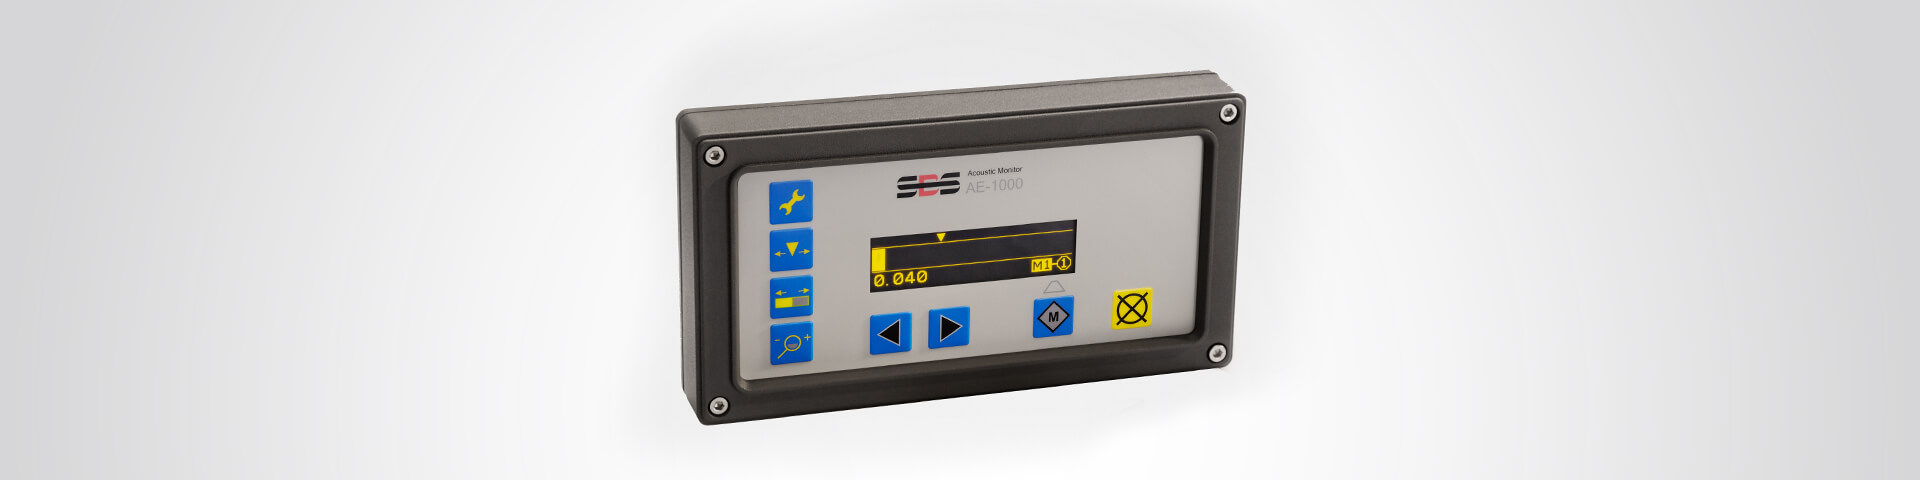
SBS AE-1000は、研削プロセスで発生する高周波信号を独自の音響検出技術で監視・分析することにより、空研削時間を短縮し、衝突の兆候をオペレーターに警告します。
AE-1000は、砥石と新しい部品との最初の接触を機械制御システムに報告し、オペレーターの介入なしに砥石送りを停止できるようにします。これにより通常のサイクルタイムを最大20%削減できます。また、誤って取り付けられた部品や治具による異常接触をミリ秒単位で検知・報告し、送りを停止することで衝突、損傷、けがを回避します。
位置制御は、研削またはドレッシングサイクルを開始する前に機械をゼロ点に設定するために使用され、砥石のエッジが機械CNCに既知の基準点に接触したことを検知することで可能になります。これによりCNCは、変化する砥石の正確な位置と直径を把握できます。
ホイールドレッシング中の通常の音響レベルの監視により、オペレーターまたはCNC制御は、(1)ホイールが幅全体にわたって完全にドレッシングされているかを判断し、(2)プロセスの強度を制御し、(3)ホイール材料を節約するためにドレッシングされたホイールの品質を維持できます。
AE-1000は、さまざまなSBS音響センサーに対応しており、いずれも後付けが容易です。研削盤のクーラントや研削ペーストに対して高い耐性を持っています。その反応速度は、従来のスピンドル負荷方式や代替監視装置に比べて大幅に高速です。
サポート
Information
Automatic and manual balancing, acoustic emission monitoring and process control for precision grinding machines.